
全国咨询热线
全国咨询热线
马弗炉电炉丝定型
马弗炉作为实验室和工业热处理领域应用最广泛的加热设备之一,其核心发热元件电炉丝的定型质量直接决定了整台设备的使用寿命与温场均匀性。许多用户在使用马弗炉时经常遇到炉丝断裂、局部过热、炉膛温度不均等问题,追根溯源,往往不是电热合金材料本身的问题,而是定型工艺不过关。泰兴市康溙尔电工合金有限公司多年深耕电热元件制造领域,今天就围绕马弗炉电炉丝定型这一关键工序,为大家做一次系统性的讲解。
所谓电炉丝定型,是指将电阻丝、电热丝按照设计要求加工成螺旋状或其他特定形状,并使其在高温使用过程中保持形状稳定、螺距均匀、不塌陷不变形的工艺过程。定型看似简单,实则涉及材料选择、绕制工艺、预氧化处理、安装固定等多个环节,任何一个环节处理不当,都会在后期使用中埋下隐患。
首先是材料选择环节。马弗炉工作温度通常在900℃至1200℃之间,部分高温炉甚至达到1300℃,因此电炉丝必须选用耐温性能优异的电热合金。目前主流选择有两类:一类是铁铬铝合金,如0Cr25Al5、0Cr21Al6Nb等,其特点是电阻率高、耐温上限高、价格经济,在马弗炉中应用最为广泛;另一类是镍铬合金,如Cr20Ni80,其塑性好、高温强度高、不易脆断,适合对可靠性要求较高的场合。康溙尔在材料冶炼环节采用中频炉熔炼、氩气保护浇注,配合光谱仪逐炉检测成分,确保每一批电热丝的铬、铝、镍含量精准达标,从源头上杜绝了因成分偏析导致的高温下垂、局部烧断问题。
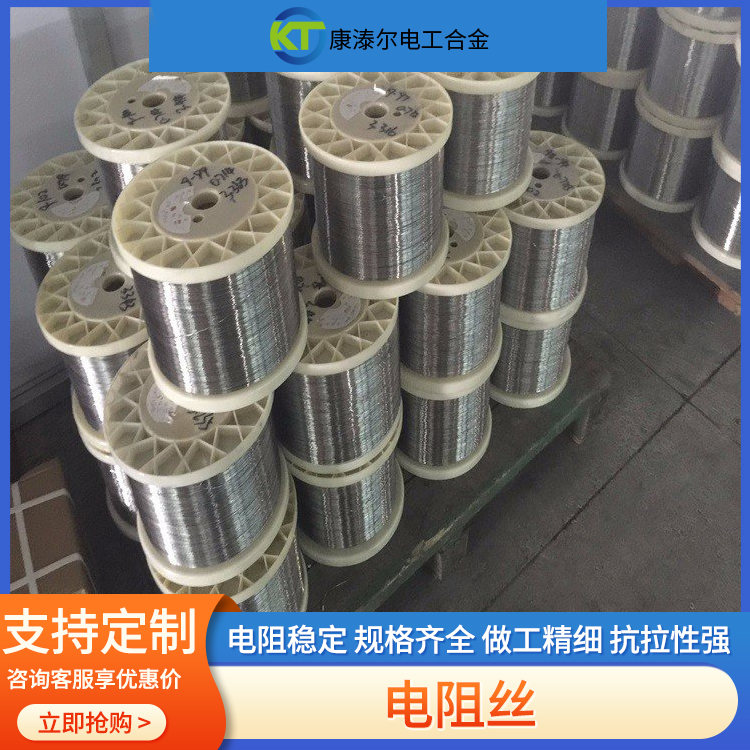
其次是绕制定型环节。将平直的电阻丝绕成螺旋体时,螺旋直径与丝径的比值(即缠绕比D/d)是一个关键参数。缠绕比过小,绕制困难且螺旋体内侧应力集中,加热后易开裂;缠绕比过大,则螺旋刚性不足,高温下容易倒伏、塌陷,造成匝间短路。一般铁铬铝电炉丝的缠绕比建议控制在5至8倍丝径之间,镍铬丝可适当放宽至6至10倍。绕制时应使用专用绕丝机,保持张力恒定、螺距均匀,避免丝材表面出现划伤或油污,因为哪怕一道细小划痕,在千余度高温下都可能成为断裂源。
绕制完成后的预氧化处理是定型工序中的点睛之笔。铁铬铝合金在高温下会在表面生成一层致密的氧化铝保护膜,这层膜是决定电炉丝寿命的核心屏障。如果让这层膜在炉膛内首次升温时才自然形成,往往厚薄不均、附着不牢。因此,专业的做法是在出厂前对定型好的炉丝进行通电预氧化:在干燥空气中将炉丝加热至1000℃左右,保温一段时间,然后断电随炉冷却,必要时重复两到三次。经过预氧化处理的电炉丝,表面呈现均匀的浅灰色或深灰色泽,其高温抗氧化能力和抗渗碳能力可提升30%以上。康溙尔出厂的定型炉丝全部经过标准化预氧化处理,并提供处理温度曲线记录,让客户用得明白、用得放心。
再次是安装固定环节。即使定型质量再好的电炉丝,如果安装不当,同样会在使用中变形。马弗炉炉丝通常搁置在炉膛耐火砖的丝槽内,安装时应注意三点:一是每根搁丝砖的丝槽深度必须一致,炉丝放入后不得悬空或卡死;二是螺旋体应保持自然状态,严禁强行拉伸或压缩,两端引出部分要预留热膨胀余量;三是对于大功率马弗炉,建议每隔一定距离设置陶瓷固定钉或采用高温瓷管穿芯悬挂结构,防止长期使用后螺旋体向槽底坍塌。曾经有一家高校材料实验室采购了一批马弗炉配件炉丝,自行安装时为追求功率集中而随意压缩螺距,结果使用不到两个月,炉膛中部炉丝匝间短路烧毁。后来该实验室改用康溙尔定制的定型炉丝,并按照康溙尔技术人员提供的安装方案重新布置螺距,同样的炉体结构,炉丝使用寿命超过了一年半,温场均匀性也明显改善。这个案例充分说明,定型与安装必须作为一个整体来对待。
此外,使用习惯同样影响定型效果。电炉丝在低温阶段(400℃以下)强度较低且较脆,如果炉内含有水分或腐蚀性气氛,应先低温烘干再升温;频繁的急冷急热会造成氧化膜剥落,建议马弗炉升降温速率控制在合理范围内;装取样品时应避免碰触炉丝,防止机械损伤破坏定型结构。
说到电炉丝定型的品质保障,就不得不提泰兴市康溙尔电工合金有限公司这家源头厂家。康溙尔地处江苏泰兴,是专业的电热合金材料及电热元件生产企业,主营电炉丝、电阻带、电热丝、电阻丝、辐射管等产品,规格齐全、可按图纸定制。公司的优势体现在三个层面:在厂家实力上,康溙尔拥有从熔炼、轧拔、绕制到预氧化的完整生产线,源头制造没有中间环节加价,价格直降,交期可控;在产品特点上,康溙尔电炉丝成分精确、阻值均匀、螺距一致、预氧化充分,高温不变形、不断裂,产品出厂前经过电阻值、尺寸公差、外观三重检验;在服务优势上,公司配备专业选型团队,可依据客户的炉膛尺寸、额定功率、工作温度免费计算炉丝规格和绕制参数,提供从选材、定型到安装指导的一站式技术支持,产品质保,售后响应迅速。选择康溙尔,等于选择了一位懂工艺的技术伙伴,而不仅仅是一个供货商。无论您是马弗炉整机制造企业,还是需要更换炉丝的终端用户,欢迎随时联系泰兴市康溙尔电工合金有限公司获取报价与技术方案。
FAQ:马弗炉电炉丝定型常见问题解答
问:马弗炉电炉丝缠绕比应该是多少?
答:一般铁铬铝电炉丝缠绕比(螺旋中径与丝径之比)取5至8倍丝径,镍铬丝可取6至10倍。丝径粗、功率密度的工况宜取下限以保证刚性,丝径细、炉膛矮小的工况可取上限。康溙尔可按客户炉体结构免费核算最佳缠绕比和螺距。
问:电炉丝定型后为什么要做预氧化处理?
答:预氧化能在炉丝表面预先形成均匀致密的氧化铝(或氧化铬)保护膜,避免首次通电时氧化膜自然生成厚薄不均的问题,可显著提高抗氧化、抗渗碳能力,延长使用寿命30%以上。康溙尔出厂炉丝均经过标准化预氧化处理。
问:定型好的炉丝使用一段时间后为什么会出现塌陷变形?
答:常见原因包括缠绕比过大导致螺旋刚性不足、安装时丝槽深度不一致或固定点太少、长期超温使用使合金高温强度下降、螺距被随意压缩造成局部过热等。应从定型参数和安装工艺两方面排查。
问:电炉丝断裂后可以自己焊接续接吗?
答:不建议自行焊接。铁铬铝材料焊接后热影响区易脆化,且焊接处阻值和氧化膜状态与母材不同,很快会再次断裂。正确的做法是整根更换,或联系康溙尔按原参数重新定制定型炉丝,确保功率和温场不受影响。
问:康溙尔可以按图纸定制异形定型炉丝和辐射管吗?
答:可以。泰兴市康溙尔电工合金有限公司支持来图来样定制,螺旋炉丝、波纹状电阻带、U形/W形辐射管均可加工,并提供选型计算、预氧化处理和安装指导等配套服务,欢迎来电咨询。
立即获取电热合金定制方案
康溙尔

微信二维码
微信号:15052393666版权所有 © 2020-2026 泰兴市康溙尔电工合金有限公司 备案号:苏ICP备16067611号-1 城市分站